
Флюс для пайки: какой выбрать Статья
Флюс для пайки – ключевой элемент, который помогает припою связываться с металлическими поверхностями. Флюс нужен для удаления оксидов, а используется он не только при пайке, но ещё и при сварке. Дополнительно он способствует лучшему растеканию пропоя по шву, предотвращает повторное окисления. Во многих случаях невозможно добиться качественного результата без использования флюса. Однако они бывают разные, взять первый попавшийся – не лучшая идея.
Флюс выпускают в виде жидкости, геля, пасты или твёрдого вещества. Некоторые припои уже содержат флюс внутри проволоки, но при пайке окисленных поверхностей или сложных соединений может потребоваться дополнительный состав. Выбирать его нужно с учётом материала деталей, типа припоя и требований к очистке после работы. Неправильный выбор может быть чреват не только плохим результатом, но и повреждением деталей, например, контактов. В этой статье мы поговорим про основные виды флюса и расскажем, как его правильно выбирать и использовать.
Виды флюсов
Начнём с разговора о видах флюса, а уже потом поговорим про правильное использование и иные нюансы. При выборе в любом случае нужно смотреть на разновидность флюса и понимать её характеристики. Только это поможет понять, подходит конкретный тип под вашу задачу или нет.
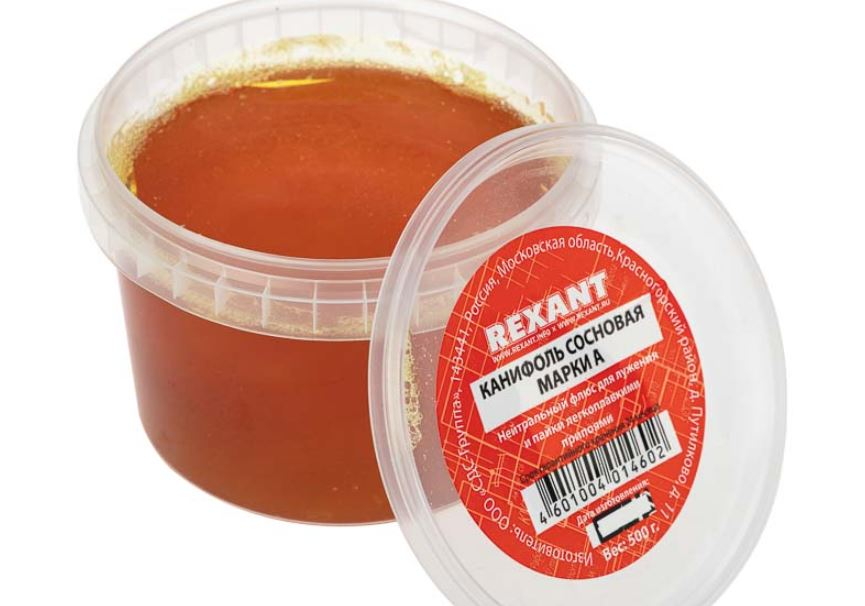
Канифоль – первый тип. Представляет собой смолу, которую получают из хвойных деревьев. Смоляные кислоты при нагревании удаляют оксидную плёнку с металлических поверхностей. Применяется при пайке меди, проводов, контактов и электронных компонентов. Поверхности должны быть хорошо очищенными – это основное требование. Её могут использовать как в твёрдом виде, так и в жидком, растворяя в спирту. Её плюс – низкая коррозионная активность. Но при наличии существенных загрязнений её эффективность сильно снижется, также он не очень хорошо справляется с сильными окислениями. Поэтому если есть ржавчина, если невозможно хорошо очистить поверхность, то канифоль не подойдет. Также после неё остаются остатки, которые нужно удалять. У канифоли есть подвиды:
-
R — неактивированная канифоль. В составе нет дополнительных активаторов, усиливающих химическое действие флюса. Такой вариант подходит для чистой меди и поверхностей с минимальным окислением. Он оставляет сравнительно малоактивные остатки, однако хуже справляется с потемневшими контактами, старым припоем и стойкой оксидной плёнкой.
-
RMA — слабоактивированная канифоль. Содержит небольшое количество активирующих добавок, поэтому эффективнее обычной канифоли при работе с умеренно окисленными поверхностями. Подходит для большинства операций с электронными компонентами и проводами. При этом она не предназначена для удаления сильной коррозии, а необходимость очистки зависит от конкретной рецептуры и требований к надёжности соединения.
-
RA — активированная канифоль. Содержит более сильные активирующие добавки и лучше справляется с оксидами, которые мешают припою растекаться. Однако повышенная активность увеличивает требования к контролю остатков. Некоторые составы могут оставлять коррозионно-активные вещества, поэтому после пайки их необходимо удалять. Применять RA для ремонта электроники можно только с учётом характеристик конкретного флюса и требований к очистке.
Следующий тип – смоляные флюсы, но смолы тут другие – либо синтетические, либо натуральные, но не такие, которые используются в канифоли. Это обширная группа, где свойства каждого конкретного флюса могут сильно отличаться. Например, после некоторых требуется очистка, другие почти не оставляют остатков. В целом, среди смоляных флюсов можно подобрать подходящий почти под любую пайку. В основном здесь всё же подразумевают именно синтетические флюсы, ну а выбор зависит от задачи. Здесь обычно подбирают конкретную марку под конкретную задачу.
Кислотные флюсы – следующая группа, обычно тут в качестве активаторов используются либо органические кислоты, либо их соли. Они также хорошо удаляют оксиды и способствуют схватыванию припоя и металла. К этой же группе относятся водорастворимые флюсы, их особенность в том, что после пайки их можно смыть водой или используя специальную промывку. Однако в этом же и недостаток – если смыть их плохо, то они будут способствовать появлению коррозии. Не являются универсальными, поэтому нужно смотреть на совместимость конкретного флюса с металлом.
Также выделяют неорганические кислотные флюсы, где в качестве активных компонентов обычно используют хлорид цинка, хлорид аммония и ортофосфорную кислоту. Они очень эффективно разрушают оксидные плёнки, в том числе и те, с которым обычная канифоль справится плохо. Однако у них есть недостаток – осадки опасны для металла, их нужно тщательно удалять, в противном случае появится коррозия. Способ удаление и сложность у них варьируются, некоторые остатки смываются обычной водой, другие требуют специальных составов. Их редко применяют при пайке электронных компонентов, печатных плат и т.д. т.к. там обычно нет сложноудаляемых оксидных плёнок, зато высок риск не удалить часть остатков флюса.
Следующий тип – бура и высокотемпературный флюса. Бура – тетраборат натрия, при нагревании она участвует в удалении оксидов с металлической поверхности и образует расплав, который помогает защищать место соединения от окисления. Буру и смеси на основе буры и борной кислоты применяют преимущественно при высокотемпературной пайке твёрдыми припоями, в ювелирном деле и при соединении некоторых стальных и других металлических деталей. Такие флюсы предназначены для температур, существенно превышающих обычные режимы пайки, что сразу ограничивает их применение. Недостаток у них в том, что остатки, которые не удалили сразу, застывают и превращаются в стеклянную твёрдую корку. Удалить её сложно, обычно требуется механическая обработка.
Также флюсы для пайки могут выпускать в различной форме. Например, паяльный жир. Такие флюсы имеют густую консистенцию, они хорошо держатся на детали. Обычно различают нейтральные и активные паяльные жиры. В нейтральных вариантах могут использоваться канифоль, стеарин и другие компоненты, обеспечивающие нанесение и смачивание поверхности. Они подходят для более лёгких задач, когда нет необходимости удалять стойкие оксиды. Активные разновидности могут содержать хлорид цинка и другие активаторы, которые усиливают действие флюса. Такие составы лучше справляются с окисленными поверхностями, но требуют особенно тщательной и внимательной очистки после пайки.
Другие формы выпуска – жидкая, гели, а также пасты, а ещё можно упомянуть и твёрдую канифоль. Разные формы могут быть удобны в разных ситуациях, но сама по себе форма не говорит о свойствах флюса. Речь здесь идёт именно об удобстве нанесения, но перед пайкой это также нужно обязательно учитывать. В некоторых флюсах может быть порошок припоя. Также стоит упомянуть флюсы с маркировкой No-Clean. Формально тут подразумевается то, что остатки удалять не нужно. На деле это отчасти маркетинговый ход и всё зависит от конкретного флюса. Да, зачастую остатки можно не удалять, их может остаться очень мало. Но бывают случаи, когда очистка всё равно будет нужна. Например, остатки могут помешать нанесению защитного покрытия на плату, если это требуется.
Применение флюсов
У каждой разновидности флюса есть свои особенности, но есть и общие правила, которые нужно учитывать и знать. Перед пайкой поверхность деталей необходимо очистить от грязи, масла, краски и рыхлой ржавчины. Для этого используют подходящий обезжириватель, салфетку или механическую обработку. Флюс помогает удалить тонкую оксидную плёнку, но не заменяет полноценную очистку сильно загрязнённой или проржавевшей поверхности. Флюс наносят тонким и равномерным слоем. Его избыток качество пайки не повысит, скорее наоборот: будет дымить, останется много остатков и т.д.
При пайке важно прогревать сами соединяемые детали, а не только припой. Когда металл достигает необходимой температуры, припой должен равномерно растекаться по поверхности. Если он собирается в капли и не смачивает металл, причиной могут быть недостаточный нагрев, загрязнение или неподходящий флюс. Повышать температуру без необходимости не стоит: перегрев способен повредить компоненты, изоляцию проводов и печатную плату, об этом тоже не стоит забывать. И если возникли проблемы с флюсом, возможно он подобран неправильно под вашу задачу.
После пайки не нужно забывать про удаление остатков, особенно если вид флюса этого действительно требует. Выше мы писали про последствия, поэтому здесь повторяться не будем. Также учитывайте, что остатки некоторых видов флюса требуют использоваться специальных составов для их удаления, в противном случае получить чистую поверхность может быть сложно. Также не стоит забывать, что при нагревании флюсы выделяют пары и дым, поэтому нужно подумать о защите органов дыхания или как минимум не наклонятся слишком близко к месту пайки. Опасность у разных видов флюсов разная, особенно внимательным нужно быть с кислотными составами.


